Zoekopdracht

A furniture workshop replaced its worn suction gun with a new 1.4 mm gravity model and immediately got worse results: the sanding sealer sprayed dry and gritty, while the same gun laid lacquer down perfectly. Nothing was wrong with the tool. The fluid nozzle was simply too small for a sealer that measured around 30 seconds on a Zahn #2 cup.
Dat verhaal is de hele selectie van spuitpistolen in miniatuur. Een spuitpistool is in abstracto nooit goed of slecht; het is al dan niet afgestemd op een coating, een substraat en een luchttoevoer. Vier cijfers doen het meeste werk: vloeistofmondstuk- en naaldgrootte, voedingstype, luchtkapdruk en luchtverbruik. Stem deze vier af op wat u spuit en wat uw compressor levert, en bijna elk goed gebouwd pistool zal een professionele afwerking opleveren.
Deze gids doorloopt deze cijfers in de volgorde die er toe doet, en behandelt vervolgens de toevoersystemen, de afmetingen van de compressor, toepassingsspecifieke keuzes en de onderhoudsdetails die bepalen of een pistool over drie jaar nog steeds goed presteert.
De vier cijfers die de finish bepalen
De specificatiebladen van de fabrikant zijn lang, maar slechts vier regels veranderen wat het mondstuk verlaat.
- Vloeistofmondstuk en naaldgrootte. Geschreven als 1,3 mm, 1,5 mm, 1,8 mm enzovoort, stelt het de vloeistofstroom en de druppelgrootte in. Naald en mondstuk zijn een op elkaar afgestemd paar en worden altijd samen vervangen.
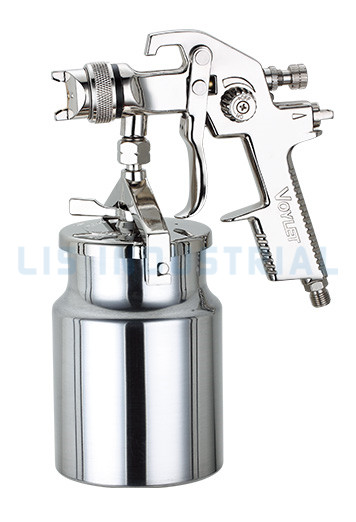
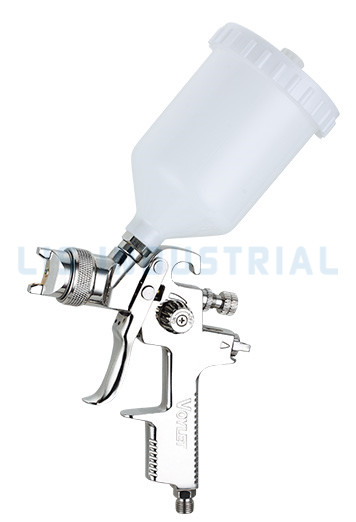
- Soort voer. Zwaartekracht (beker bovenaan), zuigkracht (beker onderaan) of druk (een externe tank die het pistool via een slang voedt). De keuze verandert het gedrag bij verschillende spuithoeken en bij dikkere materialen.
- Luchtkapdruk en technologie. Conventionele wapens vernevelen bij 40 tot 60 psi. HVLP- en LVLP-pistolen kenmerken zich door een lage luchtkapdruk, waardoor de overdrachtsefficiëntie toeneemt en overspray wordt verminderd.
- Luchtverbruik in CFM bij een aangegeven inlaatdruk. Dit is het cijfer waar uw compressor aan moet voldoen. Een pistool dat 13 CFM vraagt van een compressor die 8 CFM levert, zal zich nooit gedragen zoals geadverteerd.
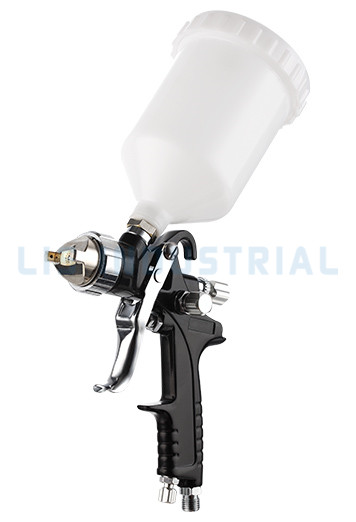
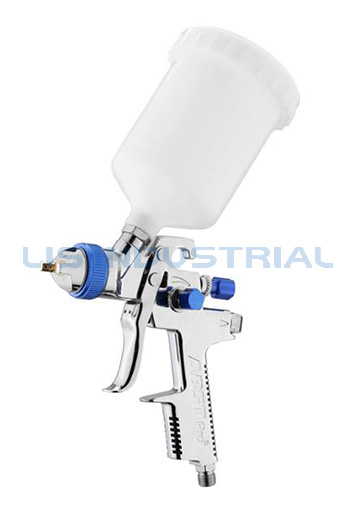
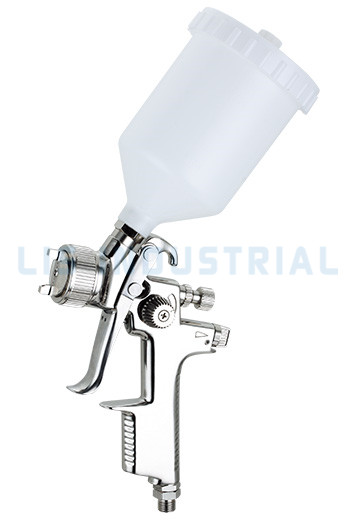
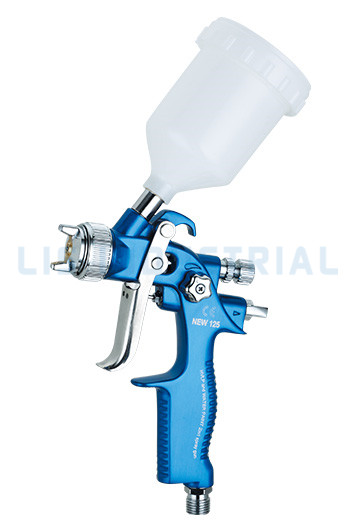
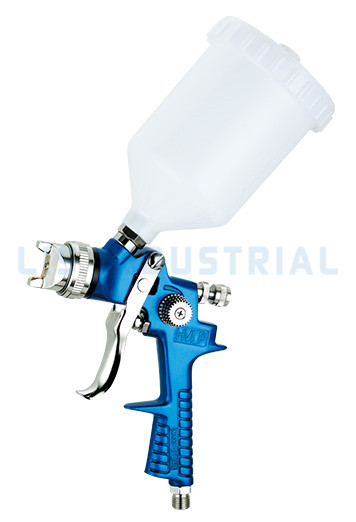
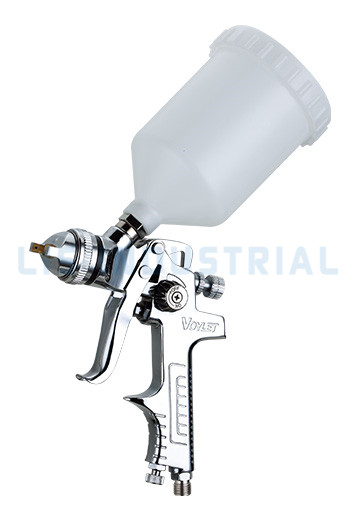
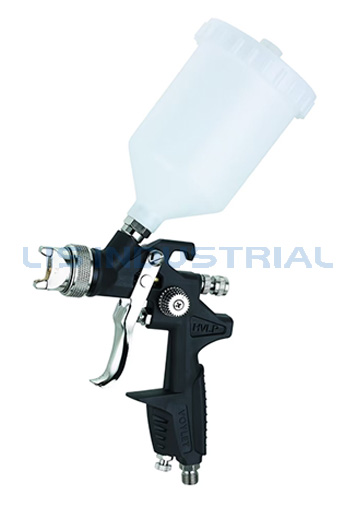
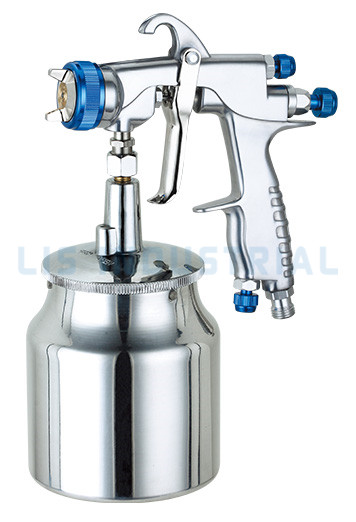
De onderstaande afbeeldingen laten zien waar die specificaties op het gereedschap zelf staan.
Elke aanpassing komt terug op een van die cijfers: de vloeistofknop regelt de naaldbeweging, de patroonklep herverdeelt de lucht bij de dop en de inlaatregelaar stelt de verstuivingsenergie in.
Begin met de coating, niet met het pistool
Hobbykopers winkelen op merk of prijs. Professionals kijken naar wat er in de beker gaat. Viscositeit, vastestofgehalte en droogsnelheid bepalen de spuitmondgrootte en het toevoersysteem lang voordat het merk in het gesprek komt.
De praktische meting is de viscositeit in seconden op een Zahn #2-beker, en de meeste coatingleveranciers publiceren een streefbereik op het gegevensblad. Dunne materialen hebben kleine spuitmondjes nodig, zodat het pistool het oppervlak niet onder water zet; Primers met een hoog vastestofgehalte hebben grote nodig, anders stroomt de vloeistof eenvoudigweg niet. Waar verdunnen is toegestaan, is een beetje verdunnen meestal een betere route dan overstappen op een te grote spuitmond, omdat te veel verdunnen de afwerking verandert en de dekking per doorgang vertraagt.
| Coating | Typische viscositeit (Zahn #2) | Mondstukgrootte | Soort voer |
| Kleurstofbeits, washcoat, dunne lak | 12–18 sec | 1,0–1,3 mm | Zwaartekracht, LVLP |
| Basislak voor auto's | 14–20 sec | 1,2–1,3 mm | Zwaartekracht, HVLP of LVLP |
| Blanke lak, eentraps aflak | 18–25 sec | 1,3–1,4 mm | Zwaartekracht, HVLP |
| Houtverzegelaar, vernis, email | 25–35 sec | 1,5–1,8 mm | Zwaartekracht of zuigkracht |
| Primer-surfacer, high-build primer | 25–40 sec | 1,6–1,8 mm | Druk of zwaartekracht |
| Textuur, elastomeer, dakcoating | Jaren 60 en ouder, of onverdund | 2,0–2,5 mm of trechter | Druk, trechter |
Koude werkplaatstemperaturen verhogen de viscositeit en kunnen ertoe leiden dat een correct gespecificeerd mondstuk zich gedraagt als een ondermaats mondstuk. Het verwarmen van materiaal tot ongeveer 20 tot 25 °C is vaak de goedkoopste beschikbare oplossing.
Zwaartekracht, zuiging of druktoevoer
Het invoertype bepaalt hoe de coating het mondstuk bereikt, en dat ene verschil verandert de ergonomie, de vloeistofdruk en de reeks materialen die een pistool aankan.
| Voersysteem | Hoe de coating de spuitmond bereikt | Beste voor | Grenzen |
| Zwaartekracht | De beker zit boven het mondstuk; zwaartekracht plus licht vacuüm | Overspuiten, houtafwerking, detailwerk, lagere druk | De bekercapaciteit van ongeveer 0,6–1,0 liter beperkt lange runs |
| Zuig (sifon) | Beker onder het mondstuk; venturi-vacuüm heft vloeistof op | Grote volumes dun materiaal, vlakke panelen | Heeft een hogere druk nodig en moet redelijk vlak blijven |
| Druk | De externe tank voert vloeistof door een slang | Zware coatings, industriële lijnen, lange spuittijden | Extra uitrusting, langere opstelling en schoonmaak |
Voor de meeste werkplaats- en reparatiewerkzaamheden is a spuitpistool met zwaartekrachttoevoer is de standaard: het vernevelt bij lage druk, reinigt snel en spuit vanuit elke hoek, ook boven het hoofd. Zuigpistolen blijven verstandig wanneer grote hoeveelheden dun materiaal vlak worden aangebracht. Druktoevoer wordt de enige realistische optie zodra de coating zwaar is, de spuittijd per onderdeel lang is, of het pistool op een productielijn draait waar de operator geen beker mag bijvullen.
HVLP, LVLP of conventioneel: lees de luchtkapdruk af
De luchtkapdruk bepaalt hoeveel verf er daadwerkelijk op het onderdeel terechtkomt. Volgens de SCAQMD- en CARB-regels waarnaar in Noord-Amerika op grote schaal wordt verwezen, vernevelt een HVLP-pistool bij 10 psi of minder bij de luchtkap, terwijl een conventioneel pistool op 40 tot 60 psi kan werken en een groot deel van de coating als overspray in de cabinefilters kan gooien.
Typische overdrachtsefficiëntie per pistooltype
Middenwaarden die vaak worden genoemd in de literatuur over coatingefficiëntie en luchtkwaliteit; De werkelijke cijfers variëren afhankelijk van de coating, de instellingen en de techniek van de operator.
Overdrachtsefficiëntie is geen abstract getal. De overstap van grofweg 30 procent naar 65 procent betekent dat er minder materiaal wordt gekocht, minder maskers, minder filterwissels en een schonere cabine. Daarom zijn lagedrukpistolen opgenomen in zoveel regionale nalevingsregels.
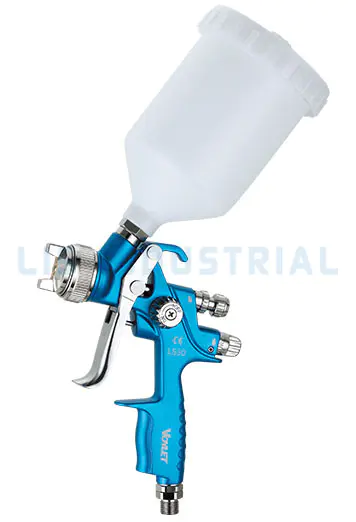 Voylet LS30 pneumatisch HVLP-luchtspuitpistool met zwaartekrachttoevoer, beker van 20 oz Toepassingen ・ Kunststofcoating ・ Automobielcoating ・ Metaalcoating ・ Houtwerkcoating Bekijk Product →
HVLP blijft de standaardkeuze voor oplosmiddelhoudende aflakken waarbij al een conforme cabine en een compressor van voldoende grootte aanwezig zijn. LVLP zit tussen twee werelden in: een veel lager luchtverbruik, vaak 4 tot 8 CFM, bij een gematigde luchtkapdruk. Waar de compressor klein is of het werk detailgericht is, kan een LVLP-spuitpistool zal een paneel afwerken dat zou verhongeren en spugen van een HVLP-model.
Zorg dat het pistool past bij de luchttoevoer
Luchttoevoer is waar de meeste teleurstellende aankopen worden besloten. Compressoren worden verkocht op cilinderinhoud, niet op vrije luchttoevoer, en de kloof tussen de twee is reëel: een eenheid die wordt geadverteerd op 14 CFM levert doorgaans dichter bij 9 of 10 CFM bij 90 psi.
Typisch luchtverbruik bij werkdruk (CFM)
Middenklassecijfers voor representatieve modellen; Lees altijd de CFM-waarde af bij de inlaatdruk die u wilt gebruiken, niet bij de maximale druk.
Een werkbare regel is om een compressor te kiezen waarvan de vrije luchtopbrengst de nominale CFM van het pistool met minstens 30 procent overschrijdt, en vervolgens de doorlooptijd kort te houden en de slang vet te houden. Een slang van 3/8 inch op 25 voet houdt de druk veel beter vast dan een slang van 1/4 inch op 15 meter. Monteer de filterregelaar aan de kant van het pistool in plaats van aan de kant van de compressor, zodat de druk die u instelt de druk is die het pistool daadwerkelijk ziet.
Vocht en olie zijn de andere helft van de luchtkwaliteit. Een coalescentiefilter plus een droogmiddel of koeldroger verwijdert het water dat visogen veroorzaakt en de olie die de hechting bederft, en het kost veel minder dan opnieuw schilderen.
Kies het pistool per klus
Autospuiten en spotrepair
Basislak loopt normaal gesproken door een spuitmond van 1,2 tot 1,3 mm, blanke lak door 1,3 tot 1,4 mm, beide op een door zwaartekracht gevoed HVLP- of LVLP-pistool bij een inlaatdruk van ongeveer 25 tot 29 psi. Spotrepair, stijlen en blends belonen een speciaal detailpistool met een spuitmond van 0,8 tot 1,0 mm, waardoor het vloeistofvolume laag blijft en het blenden veel gemakkelijker te controleren is.
 F2 Gravity Feed Mini-luchtverfspuitpistool Airbrush Vloeistofmondstuk (mm) (enz.): 0,5 Bekijk Product →
Meubilair en houtbewerking
Lakken en beitsen liggen in het bereik van 1,3 tot 1,5 mm, terwijl high-build sealers en gepigmenteerde vernissen 1,5 tot 1,8 mm nodig hebben. Houtwinkels profiteren twee keer van lagedrukpistolen: minder materiaalverspilling door overspray en minder lucht die door de cabine beweegt, wat betekent dat er minder stof uit de lucht in de natte laag terechtkomt.
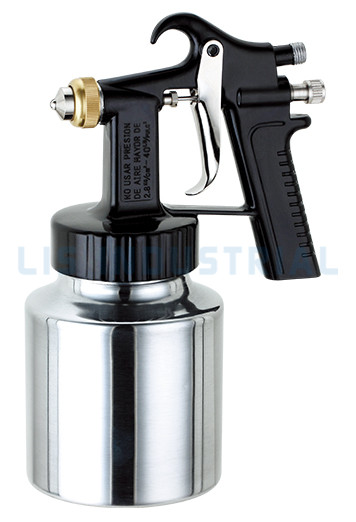 MGQ300 Vloeistofmondstuk (mm) (enz.): 1.3 Bekijk Product →
Textuur, industriële coating en fijne details
Wandtextuur en elastomere coatings vereisen een trechter of drukpistool met een punt van 2,0 tot 2,5 mm. Geautomatiseerde productielijnen maken gebruik van automatische pistolen die worden geactiveerd door een controller, waarbij consistentie belangrijker is dan het gevoel van de operator. Airbrushes zijn met 0,2 tot 0,5 mm een geheel aparte discipline.
Wat een betrouwbaar wapen onderscheidt van een goedkoop wapen
Zodra de specificaties overeenkomen met de taak, is het verschil tussen een gereedschap dat vijf jaar meegaat en een gereedschap dat vijf maanden meegaat de bruikbaarheid. Controleer deze punten voordat u bestelt:
- Naald-, mondstuk- en luchtkapsets zijn verkrijgbaar als reserveonderdelen, zodat slijtdelen kunnen worden vervangen in plaats van het hele pistool.
- Afdichtingen en pakkingen in het vloeistofpad zijn oplosmiddelbestendig, meestal PTFE of een fluorelastomeer.
- Het lichaam is machinaal bewerkt in plaats van gegoten met zichtbare porositeit rond vloeistofdoorgangen.
- De maker werkt volgens een gedocumenteerd kwaliteitssysteem. LIS stelt bijvoorbeeld dat het voldoet aan de ISO 9000-eisen, 100 procent functietests uitvoert vóór het verpakken en CE- en GS-certificering heeft op relevante modellen.
- Draad- en inlaatnormen komen overeen met uw regio, of dat nu G 1/4 of NPT is, samen met de regionale kit die u koopt.
Een aankoopchecklist van vijf minuten
- Noteer de coating die u het vaakst spuit, de viscositeit en het vastestofgehalte.
- Selecteer de spuitmondgrootte uit de coatingtabel hierboven en controleer vervolgens of de leverancier de naald en spuitmondset op voorraad heeft.
- Kies het voersysteem op basis van uw werkpositie, stukgrootte en dagvolume.
- Bevestig de vereiste CFM- en luchtkapdruk en vergelijk deze vervolgens met de vrije luchttoevoer van uw compressor.
- Controleer reserveonderdelen, afdichtingen, schroefdraadstandaard en certificering voordat u de eerste eenheid bestelt.
Veelgestelde vragen
Welk formaat spuitpistool heb ik nodig voor het autolakken?
Bij het meeste schadeherstelwerk wordt een mondstuk van 1,2–1,3 mm gebruikt voor basislak en 1,3–1,4 mm voor blanke lak op een door zwaartekracht gevoed HVLP- of LVLP-pistool, meestal bij een inlaatdruk van 25–29 psi.
Is een HVLP-spuitpistool beter dan een conventioneel pistool?
Voor het meeste winkelwerk wel. HVLP brengt doorgaans 65 procent of meer van de coating op het oppervlak aan, tegenover grofweg 25-40 procent bij conventionele hogedrukpistolen, wat minder overspray en lagere materiaalkosten betekent.
Wat is het verschil tussen spuitpistolen met zwaartekracht- en zuigtoevoer?
Zwaartekrachtpistolen houden de beker boven het mondstuk en werken in elke positie met lagere druk. Zuigpistolen trekken materiaal omhoog uit een kopje onder het mondstuk, hebben een hogere druk nodig en moeten redelijk waterpas blijven.
Welke maat luchtcompressor heb ik nodig voor een HVLP-spuitpistool?
Zorg dat de vrije luchttoevoer overeenkomt, niet de tankgrootte. Een pistool dat 11 CFM verbruikt, heeft ongeveer 14–16 CFM aan vrije luchttoevoer nodig om continu te kunnen werken. Kleine units van 2-3 pk kunnen doorgaans geen volledige panelen bijhouden.
Kan ik latexverf of muurtextuur spuiten met een spuitpistool?
Ja, maar niet met een standaard 1,4 mm auto-opstelling. Gebruik een mondstuk van 2,0–2,5 mm, of een trechter of een structuurpistool met druktoevoer, en verwacht dat de latex iets dunner wordt.
Hoe weet ik wanneer ik de naald en het mondstuk moet vervangen?
Wanneer het patroon ongelijkmatig wordt, daalt de vloeistofopbrengst bij dezelfde instelling, of ontwikkelt de ventilator staarten die de patroonaanpassing niet langer kan corrigeren. Slijtage treedt geleidelijk op, dus zorg ervoor dat u een nieuwe set bijhoudt ter vergelijking.