Zoekopdracht

Je hebt een nieuw HVLP-pistool in handen, een kopje verse verf en een oppervlak dat je liever niet opnieuw schildert. De eerste passage ziet er meestal goed uit, maar de tweede passage kan snel veranderen in uitlopers, verzakkingen en droge, stoffige plekken aan de randen. Als dat bekend klinkt: het pistool zelf is zelden het probleem.
Hier is de conclusie die het waard is om te onthouden: een HVLP-spuitapparaat produceert alleen een schone, gelijkmatige afwerking als drie factoren samenwerken: de luchttoevoer, de verfviscositeit en de manier waarop u het pistool beweegt. Geen van deze is op zichzelf moeilijk goed te krijgen, maar als je er één overslaat, zie je dat meteen terug in de coating. In deze handleiding wordt uitgelegd hoe u een HVLP-spuitapparaat kunt gebruiken vanaf de installatie tot en met het opruimen, waarbij de drukken, afstanden, overlappingen en onderhoudsgewoonten er echt toe doen.
Waarom HVLP een schonere afwerking oplevert
HVLP staat voor Hoog Volume, Lage Druk. Het pistool vernevelt verf door een groot volume lucht met een lage druk door de luchtkap te duwen - ongeveer 10 psi aan de dop en gewoonlijk 25-30 psi aan de luchtinlaat. Die zachte, grote luchtstroom is de reden dat HVLP-pistolen veel minder verf van het oppervlak stuiteren dan conventionele persluchtspuitpistolen.
De meest bruikbare maatstaf hierbij is de overdrachtsefficiëntie: het percentage coating dat de spuitmond verlaat en daadwerkelijk op het werkstuk terechtkomt. Cijfers die vaak worden aangehaald in richtlijnen van de EPA en de afwerkingsindustrie, schatten dat conventionele luchtspuitpistolen een overdrachtsefficiëntie van ongeveer 30-40% hebben, terwijl een goed afgesteld HVLP-pistool doorgaans 65% of beter bereikt. Voor een kast of een autopaneel betekent dat verschil minder materiaalgebruik, minder spuitnevel en een schonere werkplek.
De wisselwerking is de vraag naar lucht. HVLP vereist een continu luchtvolume; als de compressor het niet bij kan houden, wordt het patroon smaller, flikkert de ventilator en wordt de afwerking fragmentarisch. Daarom is de luchttoevoer het eerste dat moet worden geregeld.
Wat u nodig heeft voordat u gaat spuiten
Zorg ervoor dat u deze vier elementen gereed heeft voordat u materiaal gaat mengen. Het overslaan van een van deze sessies is de meest voorkomende reden dat een eerste HVLP-sessie eindigt in opnieuw schuren.
- Luchttoevoer. Een HVLP-pistool met compressorvoeding verbruikt ongeveer 6–9 CFM bij de aanbevolen inlaatdruk. De compressor moet dat vermogen continu vasthouden en de uitgaande lucht moet door een water/olieafscheider gaan. Op turbines gebaseerde HVLP-systemen hebben hun eigen ventilator, waardoor het compressorvraagstuk volledig wordt weggenomen.
- Correcte spuitmond- en naaldset. De mondstukgroottes lopen over het algemeen van 1,0 mm tot 2,5 mm. Een set van 1,3–1,4 mm is geschikt voor autoprimer, basislak en blanke lak; 1,7–2,0 mm is geschikt voor houtprimers en materialen met een hogere viscositeit.
- Voorbereiding van verf. Zeef elke coating door een wegwerpmaasfilter voordat deze in de beker gaat. Tweecomponentenverven moeten goed gemengd worden en enkele minuten laten ontluchten.
- Een geventileerde werkruimte. Overspraydeeltjes hopen zich snel op. Werk minimaal in een ruimte met dwarsventilatie; Voor grote klussen is een goede spuitcabine beter.
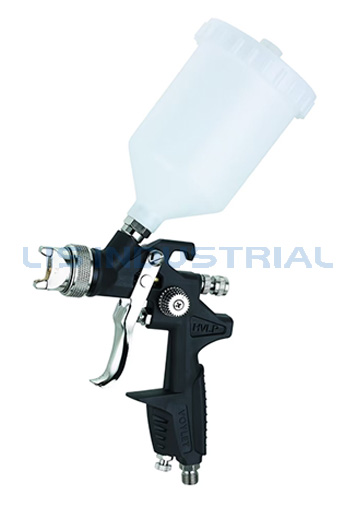
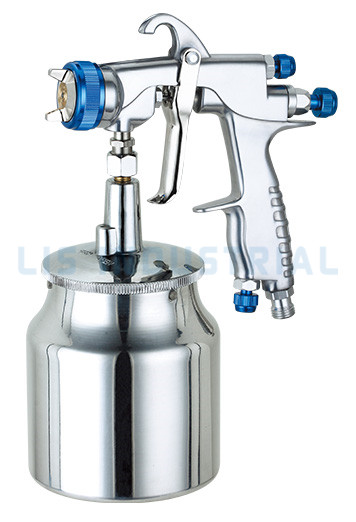
Als u nog steeds een pistool kiest, zoek dan naar een roestvrijstalen vloeistofpad voor compatibiliteit met oplosmiddelen, een comfortabel bereik van de trekker en een vervangbare luchtkap, naald en spuitmond. Deze details bepalen hoe gemakkelijk het pistool is om jarenlang mee te leven.
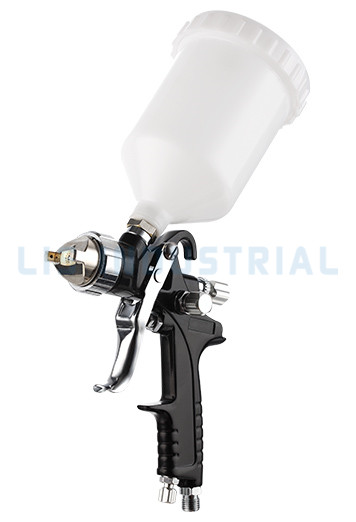
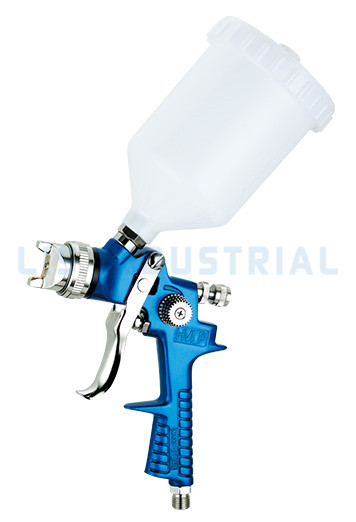
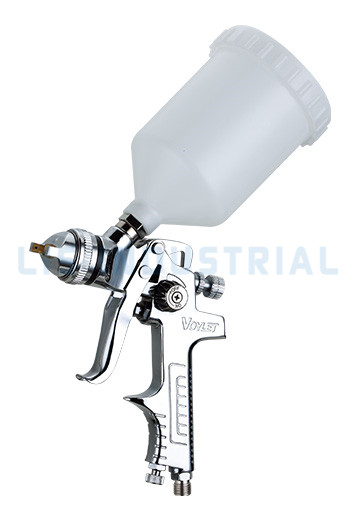
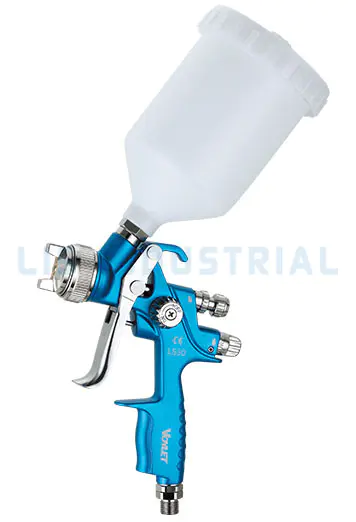 Voylet LS30 pneumatisch HVLP-spuitpistool met zwaartekrachttoevoer met beker van 20 oz Dit HVLP-spuitpistool met zwaartekrachttoevoer heeft een roestvrijstalen vloeistofpad, een verchroomde messing luchtkap en verstelbare spuitmondgroottes, waardoor het een praktische keuze is voor auto-, houtwerk- en kunststofcoatingprojecten. Bekijk Product →
Uw HVLP-spuitapparaat instellen
Zodra de apparatuur op zijn plaats staat, volgt u deze vier installatiestappen in de juiste volgorde. Elke stap duurt minder dan een minuut, maar het gecombineerde effect op de afwerking is enorm.
- Sluit de luchtleiding aan en stel de inlaatdruk in. Begin bij de meeste HVLP-pistolen met zwaartekrachttoevoer bij 25–29 psi bij de pistoolinlaat. De luchtkapdruk komt dan op ongeveer 10 psi terecht. Als uw pistool een conversietype is of wordt gevoed door een turbine, volg dan de door de fabrikant aangegeven waarden voor uw HVLP-spuitpistool.
- Vul het materiaal en span het. Giet de verf door een gaasfilter in de beker. Voor watergedragen afwerkingen: geleidelijk verdunnen met water, meestal 5-10%, totdat de verf in een glad, doorlopend lint van een roerstaafje vloeit.
- Stel de vloeistof- en ventilatorregelaars in. Draai de ventilatorregelaar tegen de klok in om het patroon breder te maken; draai de vloeistofregelaar met de klok mee om de verfstroom te verminderen. Begin met de ventilator wijd open en de vloeistofregelaar ongeveer gelijk met het pistoollichaam.
- Test op restmateriaal. Spuit een spuit van twee seconden op karton en bestudeer het patroon. Een gezond HVLP-patroon is een symmetrisch ovaal met fijne, gelijkmatige druppels. Als het patroon aan één kant zwaarder is, is de luchtkap vuil of is de vloeistofstroom te hoog ingesteld.
In het bovenstaande diagram zijn de onderdelen aangegeven die u het vaakst gaat aanpassen. De vloeistofknop regelt het verfvolume, de luchtkap vormt de ventilator en de trekker mag pas bewegen nadat het pistool al met een constante snelheid beweegt.
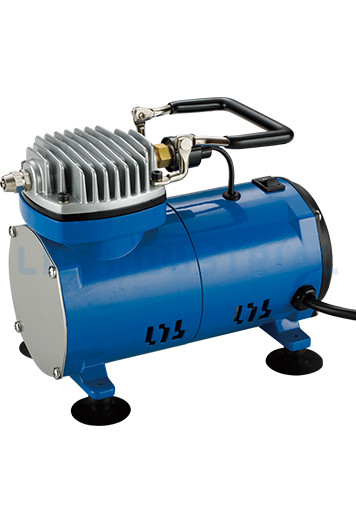 V-505 draagbare airbrush mini-luchtcompressor van Lis Industrial Een compacte olievrije luchtcompressor speciaal ontworpen voor airbrushen, met een motor van 95 W, een cilinderinhoud van 0,65 CFM en een 1/4" gasschroefdraadaansluiting, ideaal voor draagbare schilderklussen. Bekijk Product →
Spuittechniek die defecten voorkomt
Techniek is waar finishes worden gewonnen of verloren. Gebruik deze specifieke cijfers tijdens je eerste sessies en je zult direct het verschil zien.
- Houd het pistool loodrecht op het oppervlak. Door het pistool te kantelen, legt de ene rand van de waaier meer verf af dan de andere, waardoor strepen ontstaan die pas verschijnen nadat de vacht flitst.
- Houd het pistool op een afstand van 15 tot 20 cm van het oppervlak. Dichterbij dan 6 inch produceert runs; verder dan 20 cm laten de druppels tijdens de vlucht drogen en ontstaat een ruwe, stoffige textuur.
- Alleen activeren tijdens beweging. Begin met de slag, druk op de trekker, beweeg over het oppervlak en laat de trekker los net voordat u van richting verandert. Triggeren aan het einde van een slag is de belangrijkste oorzaak van zware randen en verzakkingen.
- Overlap elke passage met 50%. Laat de volgende passage de helft van de vorige ventilator bedekken. Dit geeft een uniforme laagdikte en voorkomt tijgerstrepen en dunne plekken.
Bovenstaand schema vergelijkt twee manieren om een coating aan te brengen. Zonder overlap vormt het filmprofiel pieken en dalen; bij een overlap van 50% vlakt het oppervlak af tot een consistente dikte die gelijkmatig uithardt en veel minder schuurwerk vereist.
In een aparte handleiding over het vasthouden en bedienen van een verfspuitpistool wordt gedetailleerder ingegaan op de handpositie en polsbewegingen, wat vooral handig is als u voor het eerst verticale panelen spuit.
Veelvoorkomende problemen met HVLP-spuiten en oplossingen
Zelfs zorgvuldige finishers zien gebreken. De sleutel is om de oorzaak snel te diagnosticeren in plaats van te proberen te compenseren met meer verf of meer druk. Deze tabel behandelt de problemen die verantwoordelijk zijn voor de meeste mislukte HVLP-taken.
| Defect | Typische oorzaak | Corrigerende actie |
| Loopt en zakt | Overmatige vloeistofstroom, pistool te dichtbij gehouden, lage doorvoersnelheid | Verminder de vloeistofstroom, vergroot de afstand, versnel de slag |
| Sinaasappelschil | Verfviscositeit te hoog, vernevelingsdruk te laag | Verdun de verf iets, verhoog de inlaatdruk met 2-3 psi |
| Droge spray | Pistool te ver vastgehouden, te snel voorbij, hoge luchtstroom | Kom dichterbij, vertraag, verlaag de druk in de luchtkap |
| Visogen | Siliconen-, olie- of wasverontreiniging op het oppervlak | Grondig ontvetten, gebruik een fisheye eliminator additief |
| Spuwen of sputteren | Er zit lucht vast in de vloeistofleiding, losse beker, laag verfniveau | Draai de cup vast, spoel de materiaallijn leeg, houd de cup minimaal voor een kwart vol |
| Ongelijk waaierpatroon | Verstopte luchtkapgaten, versleten mondstuk, laag luchtvolume | Reinig de luchtkap, vervang versleten onderdelen, controleer de CFM van de compressor |
| Ongelijk waaierpatroon | Verstopte luchtkapgaten, versleten mondstuk, laag luchtvolume | Reinig de luchtkap, vervang versleten onderdelen, controleer de CFM van de compressor |
De meeste van deze defecten zijn te wijten aan drie variabelen: afstand, snelheid en vloeistofstroom. Vervang één voor één en test opnieuw op karton voordat u terugkeert naar het werkstuk.
Reiniging en onderhoud: de laatste stap van elke klus
Schoonmaken is niet optioneel. Als een pistool zelfs maar een uur met natte verf blijft zitten, kan er gedroogd materiaal in de spuitmond ontstaan dat later door geen enkel oplosmiddel volledig kan worden verwijderd. De volgende routine duurt vijf minuten en beschermt de precisieonderdelen die de afwerkingskwaliteit bepalen.
- Leeg de beker en spoel deze onmiddellijk na het spuiten door met het juiste oplosmiddel.
- Verwijder de luchtkap en week deze in oplosmiddel. Maak de precisie-luchtkapgaten nooit schoon met draad of metalen prikkers.
- Veeg de naald, het mondstuk en de vloeistoftip af met een zachte doek.
- Smeer het trekkerscharnier en de naaldpakking met een druppel lichte olie.
- Bewaar het pistool met de vloeistofnaald iets losgedraaid om de druk op de pakkingafdichting te verlichten.
Als u regelmatig wisselt tussen primers, kleurlagen en blanke lakken, kunt u met een kant-en-klare spuitpistoolset tussen opstellingen wisselen zonder dat u midden in een klus volledig hoeft te strippen.
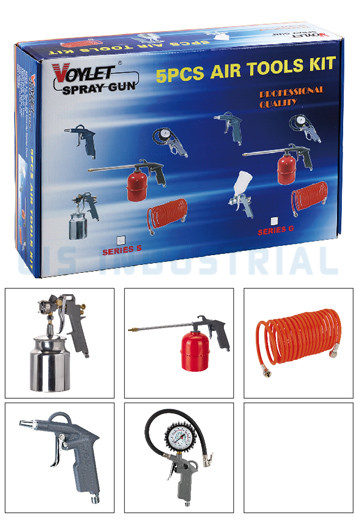 AK1-spuitpistoolset van Lis Industrial voor multi-coatingklussen Deze kant-en-klare spuitpistoolset biedt een veelzijdige opstelling voor het schakelen tussen primers, kleurlagen en blanke lakken zonder volledige reiniging, geschikt voor lagedruktoepassingen met grote volumes en minimale overspray. Bekijk Product →
Veelgestelde vragen over het HVLP-spuitapparaat
Vraag 1: Waar staat HVLP voor?
Hoog volume, lage druk. Het is een spuitpistool dat een groot luchtvolume bij lage druk gebruikt, ongeveer 10 psi bij de luchtkap, om verf te verstuiven met minimale overspray en een hoge overdrachtsefficiëntie.
Vraag 2: Heb ik een speciale compressor nodig voor een HVLP-spuitpistool?
Ja. HVLP-pistolen met compressorvoeding hebben doorgaans een continue luchtstroom van 6–9 CFM nodig. Op turbines gebaseerde HVLP-systemen hebben een eigen ventilator en werken zonder werkplaatscompressor.
Vraag 3: Welke luchtdruk moet ik instellen op een HVLP-spuitpistool?
De meeste HVLP-pistolen met zwaartekrachtvoeding werken op 25-30 psi bij de luchtinlaat, wat ongeveer 10 psi produceert bij de dop. Begin laag en verhoog de druk geleidelijk terwijl u het patroon controleert.
Vraag 4: Waarom spuugt mijn HVLP-spuitapparaat verf?
Lucht in de vloeistofleiding, een losse voerbeker of te weinig verf in de beker kunnen spugen veroorzaken. Draai de cup vast, spoel de materiaallijn leeg en houd de cup voor minimaal een kwart gevuld.
Vraag 5: Hoeveel moet ik latexverf verdunnen voor een HVLP-spuitapparaat?
Begin met 5-10% water per volume. Viscositeit is afhankelijk van temperatuur, vochtigheid en merk. Meet indien mogelijk met een viscositeitsbeker en test altijd eerst op karton.
Vraag 6: Hoe maak ik een HVLP-spuitpistool schoon na gebruik?
Spoel met oplosmiddel, laat de luchtkap weken, veeg de naald en het mondstuk af, smeer het draaipunt van de trekker en bewaar met de naald los om de pakking te beschermen.